注塑件色差怎么管?从色母粒、试板到成品的分阶段颜色检测方案
塑料产品在注塑成型、混料搅拌以及热加工等物理或化学变化的过程中最容易产生色差。所以注塑件从塑料颗粒、试板到最终成品的色差管理,必须要通过科学的色差检测仪器和流程进行管控。本文按色差管控流程分阶段介绍了颜色检测方案,以及不同的环节分别用什么色差仪?
一、从颗粒到成品色差管控流程
1.源头阶段-色母颗粒
每一个批次的色母、树脂颗粒,在进厂就必须进行来料检验,抽测防止因为批次的差异造成颜色不稳定和一致性不足。色差仪可以通过测量标准色颗粒的L*a*b*值和反射率曲线进行保存,方便后续直接调出颜色进行色差对比,色差容差的范围通常要求在ΔE*ab≤0.5~1.0之间。
2.过程阶段-试板调试
在注塑件的试板调试阶段,通过验证配方与原材料的稳定性,排查注塑工艺对颜色产生的影响,可以确保试板调试后符合验收的基准。在这个阶段进行色差检测,可以起到颜色数据量化、现场快速调机配色、建立质检档案的作用。
3.最后阶段-成品检验
在成品阶段进行色差检测是确保产品质量和品牌形象的关键环节,还有助于反向调整生产的参数。为保障成品质量的批次一致,监控生产工艺的稳定性,实现跨区域标准统一,用色差仪测量成品指定位置的L*a*b*值,最后测量出的总色差值ΔE是否在客户标准之内。
不同环节分别用什么仪器?
注塑件从颗粒到成品的色差检测,由于原材料颗粒不规则和漫反射等特征,而成品表面通常较为平整,针对不同阶段林上科技推荐使用以下专业仪器:
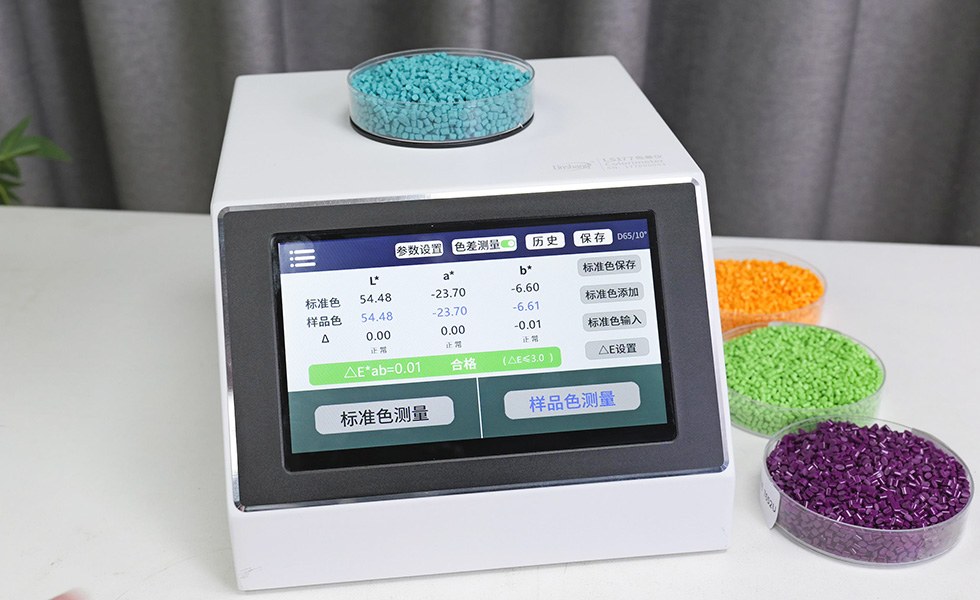
1.颗粒表面通常不平整且有间隙,对于塑料颗粒、色母粒、色粉的色差检测,小口径仪器测试容易受局部颗粒空隙的干扰,这就需要大孔径的台式色差仪LS177来进行测量了,适合在原料来料确认、配色前端以及记录原料批次波动时使用。附赠的样品容器可以用来辅助进行颗粒检测,仪器采用 D/8照明方式(积分球漫射结构),提供有专业光谱反射率曲线显示,拥有的50mm超大测试孔径,特别适合颗粒、粉末物体的色差测量,可以有效减小颗粒间隙带来的数据波动。
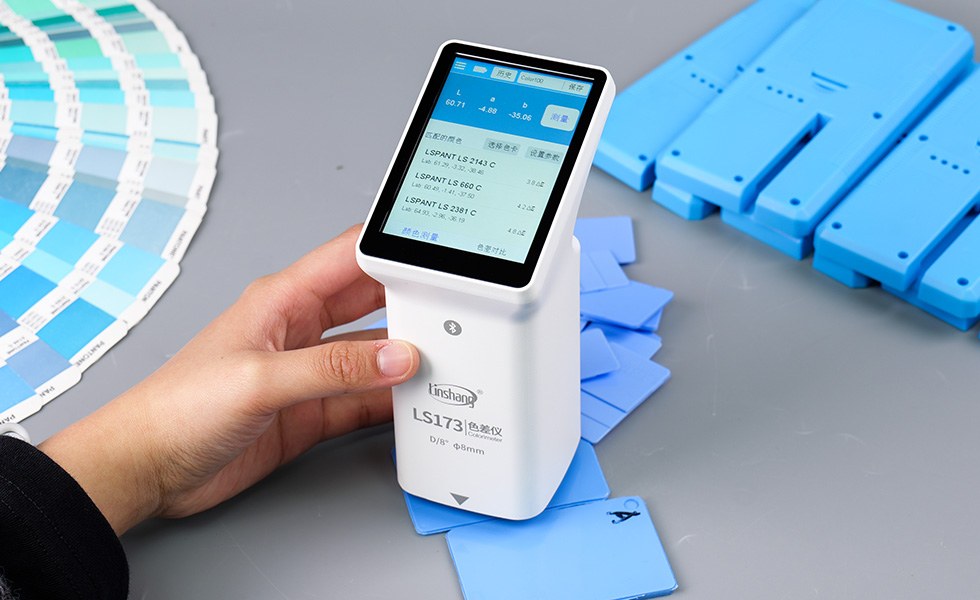
2.注塑试板或者成品的表面通常较为平整,可以使用手持式的色差仪LS173进行测试,对于部分带有微小曲面注塑件,则可以使用小孔径分体式的色差仪LS178,仪器配备有彩色触摸屏,操作简单,适合用于质检(QC)或者与标准样板进行快速色差比色。还支持支持连接手机APP或PC软件导出数据和打印检测报告。
林上LS173色差仪,光学结构采用D/8° 积分球结构,这是大多数塑料工件检测色差的标准光学结构。测量孔径为8mm,适合常规平整、高光泽的注塑件测试。
林上LS178色差仪,同样采用D/8°光学结构,测量孔径仅有1mm,特别适用测试各种小尺寸工件或者异形材料。
仪器选择总结
1.颗粒/粉末来料检测:用50mm大口径色差仪LS177检测,记录原料、配色、批次之间的色差情况。
2.试板/成品塑料检测:常规平整的用LS173进行测试,小尺寸异形的注塑件就用LS178来测试。