纺织布料颜色不均匀怎么测?为什么20mm大口径更适合纹理表面
在生产和质量检验过程中,纺织布料的颜色不均匀是影响产品外观品质的常见问题。从布料原料的染色、印花加工到后期整理,批次不同、位置不同甚至同一块布料,都有可能出现肉眼不易察觉的颜色差异。想要测量色差,可以使用色差仪测量法再结合多点取样法进行评定。为什么20mm口径的仪器更适合纹理材料表面测量呢?本文将介绍林上LS175色差仪在纺织布料色差检测中的应用。
一、纺织布料色差检测
对于颜色不均匀的纺织布料,只单次测量一个点是没办法反映整体情况的,色差仪通常需要采取多点测量来计算平均值等:
1. 选择合适的仪器:选择45°/0°等光学几何结构设计的仪器,确保符合纺织品的检测标准。另外,建议使用大口径的色差仪LS175,这样采样的光斑更大,测量有纹理或粗糙材料时,能测量出更均匀的颜色数据。
2. 确定标准样与待测样:标准样要具有代表性,避免使用有污染、褶皱、色斑异常的区域作为参考,以及需要比较的待测布料。若是不同批次的布料,需选取确认合格的布料样品作为标准样,方便后续生产进行批次检测。
3. 多点检测方案:这个方案主要针对不均匀的布料,边中色差检测,沿着布匹的横向在左边、中左、正中、中右、右边至少取5个点进行测量,然后对比边部与中心数据的差异;头尾的色差检测,则是沿着布匹的纵向在头部、中部及尾部每隔一定的距离进行取点测量;局部色斑/不均匀检测,对颜色较浅、较深或者局部异常的位置进行单独定位测量,与正常区域或者标准样进行比对。
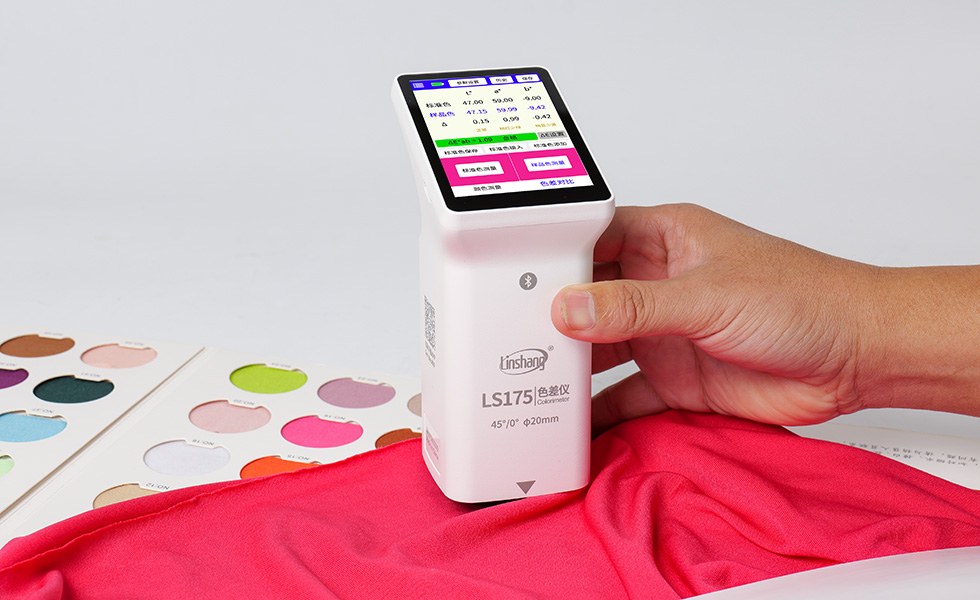
4. 测量公式与ΔE总色差值:纺织布料的色差仪公式,一般用CIE Lab或者ΔE*00。布料的正常部位为标准位置,再来对比样品布料。若ΔE总色差值超出企业或客户标准,则判定为不合格。
二、为什么20mm大口径更适合纹理表面?
色差仪LS175的测量口径决定了纹理布料测量的准确性,20mm的测量口径能够有效克服纹理布料带来的局部颜色偏差。具体原因如下:
1.取样更有代表性:表面有纹理或粗糙的材料,比如皮革、服装、纺织品、木料家具等,其表面的颜色分布是不均匀的。4mm或8mm的小口径色差仪测量的光斑较小,如果刚好测量在纱线或者木纹的高光点或者阴影里,测量的数据就会产生偏差;而20mm大口径色差仪能够覆盖更大的区域,包含了更多纹理细节,测量数据更具有代表性。
2.减少重复测量:若是小口径的仪器测量有纹理表面,为测量到相对准确的结果,就需要在不同位置进行多次测量,最后再取平均值;而20mm大口径的仪器,单次就能测量出更稳定、更均匀的颜色数据,无需繁琐的多次测试。
3.实现测量均匀性:粗糙材料的表面通常凹凸不平,容易造成局部反光或阴影。而大口径的色差仪采样光斑更大,能获取出更均匀的颜色数据。从而反映出材料的整体视觉颜色,减少单点测量造成的随机误差。
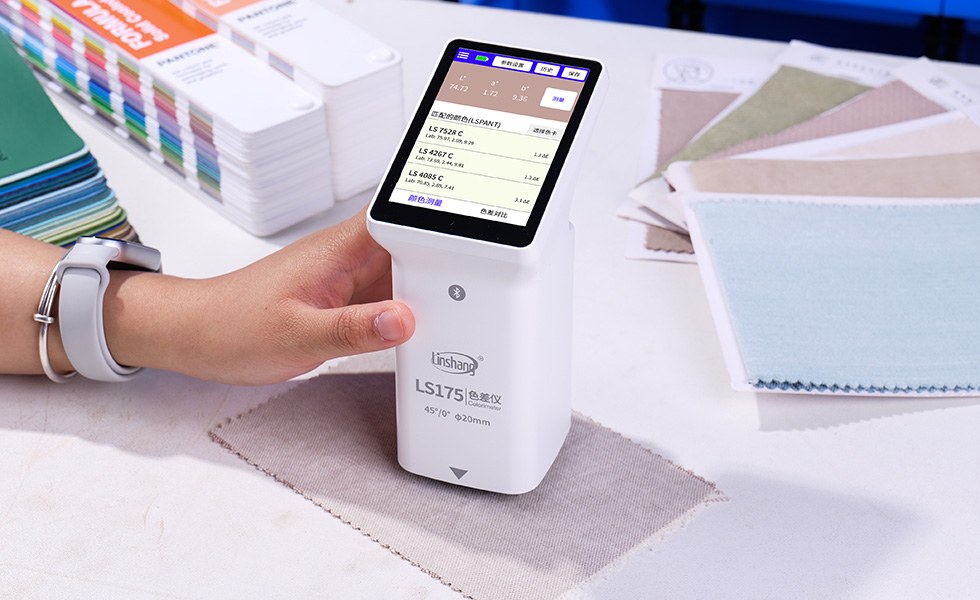
对表面具有明显纹理或粗糙的布料,选择大口径色差仪LS175是一种理想的检测方案。
三、色差检测注意事项
1.测试前,将布料平铺整齐,避免因为布料起皱、拉伸形变、底层颜色透光从而影响读数。
2.对同一个区域至少重复测量3-5次,通过取平均值来减少随机误差。
3.由于纺织品具有方向性(经纬纱线方向,顺毛或逆毛等),所以测量时,样本的经纬向必须保持一致,切勿旋转角度测量。
对于纺织面料、纹理表面等材料的颜色以及色差检测,林上的20mm大口径色差仪LS175是理想选择。为纺织面料生产、质量控制以及批次一致性评估提供有力的数据支持。