热处理后的金属零件如何现场检测硬度?
金属零件经过淬火、回火、渗碳等热处理后往往会改变金属的硬度,同一种材料经过不同工艺处理后的硬度可能会有很大差别,所以硬度也是判断热处理效果的一项重要指标。如果金属硬度过低的话承载能力就会下降,也更容易发生塑性变形;硬度太高又会让金属变脆,容易产生裂纹或断裂。
一、热处理后的金属零件现场检测有哪些难点?
热处理后的金属零件一般已经完成加工,甚至已经装配好了,在现场直接测量就容易遇到很多操作上的问题。
1、大型齿轮、传动轴等金属零件尺寸、重量都比较大,不能直接放入台式硬度计检测,需要用便携式硬度计测量。
2、小型金属零件或壁厚较薄的零件,例如薄壁套筒,建议采用低载荷的硬度检测方法,减少金属零件变形振动导致的数据波动。
3、热处理过程中金属零件不同位置受热和冷却的速度可能不同,常常需要划分区域进行多点测量判断硬度均匀性。
二、热处理金属零件现场硬度检测常用方法
1、里氏硬度法:大型金属零件
里氏硬度计是用冲击体撞击工件表面,通过冲击速度和冲击体回弹速度的比值来计算硬度值。这种检测方法对工件的质量厚度要求比较高,适合测量大型轴类零件、大型机械设备上的热处理零件等。
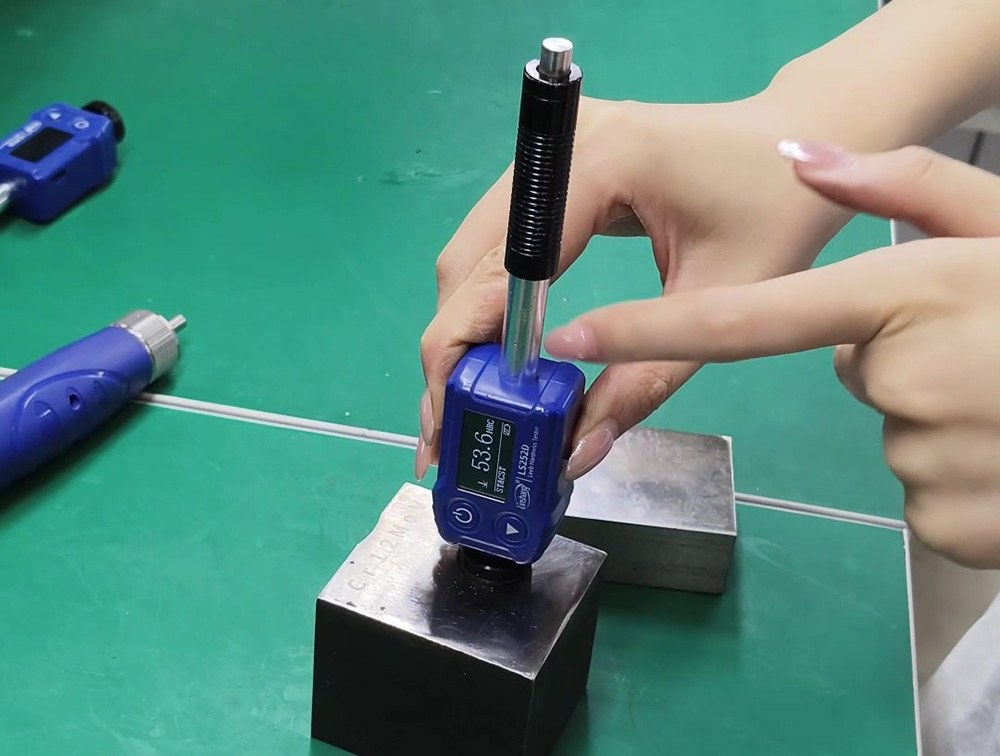
LS252D里氏硬度计现场检测方案:
体积比较大的热处理零件,或安装在大型设备上无法拆卸的零件,可以采用LS252D里氏硬度计进行现场检测。这款仪器本身体积很小,方便携带到生产现场大批量快速巡检。有些零件安装好后需要从侧面或底面测量,一些常规里氏硬度计在不同测量方向数据会有波动,而LS252D里氏硬度计的方向补偿功能能够自动补偿不同冲击方向的测量误差。
测量前建议在金属零件上划分测量区域,例如检测经过调质处理的合金钢轴,可以沿轴身划分多个检测区域,每个区域设置多个测点。
清洁金属零件表面检测区域,将冲击装置垂直贴合在工件表面测点上,检测多个测点通过平均值判断整体热处理效果。
2、UCI超声波硬度法:小零件和精密位置
UCI超声波硬度法将金刚石压头压入金属零件表面,通过压入过程中超声频率变化计算硬度。相较于里氏硬度法,超声波硬度计检测载荷更小,压痕微小对工件表面影响很小,适合检测轻、薄零件和精密零件,例如小型热处理零件、小齿轮齿面、薄壁零件、渗碳表面强化层等。
LS256超声波硬度计现场检测方案:
LS256超声波硬度计主要测量一些尺寸较小、结构复杂或者不方便采用冲击检测的热处理零件。
例如经过渗碳淬火处理的小型齿轮,本身尺寸小、重量轻,里氏冲击体撞击下容易产生振动、变形,检测数据不稳定。而且小齿轮齿面空间有限,里氏冲击头难以稳定接触。LS256可以直接在齿面位置检测,判断热处理硬化效果。
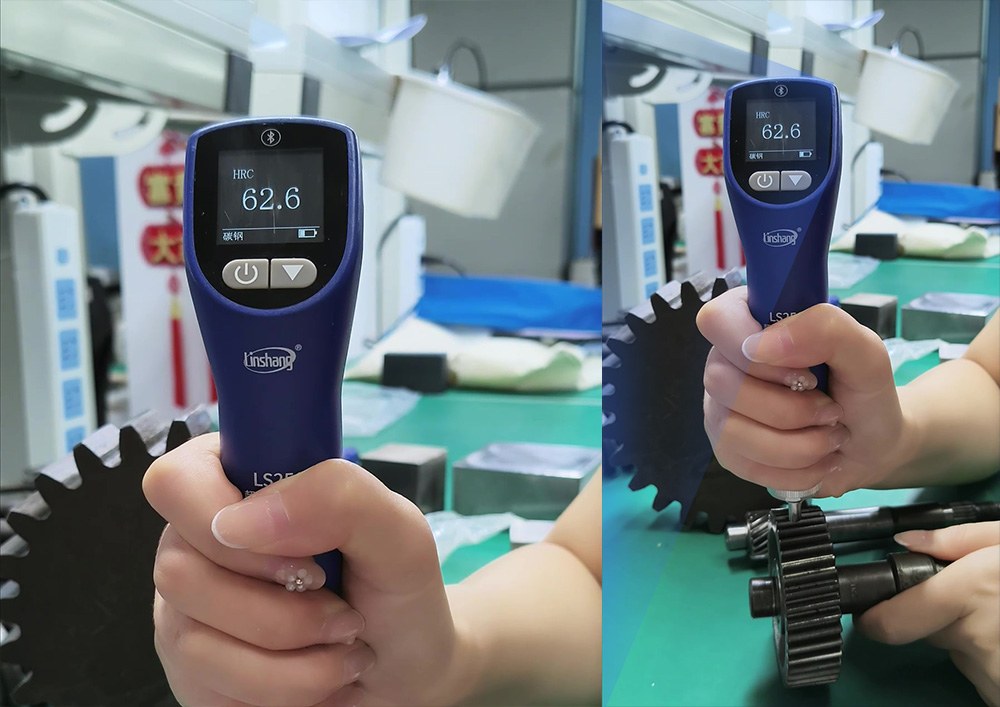
需要注意UCI超声波硬度法对金属零件表面粗糙度的要求一般比里氏硬度法高一些,表面粗糙的金属零件建议打磨光洁后再测量。
三、不同热处理金属硬度检测方法推荐
| 零件类型 | 热处理方式 | 检测难点 | 推荐方案 |
| 淬火钢轴 | 淬火+回火 | 零件较大,不方便搬运 | LS252D里氏硬度计 |
| 精密模具 | 淬火处理 | 不能留下明显压痕 | LS256超声波硬度计 |
| 小型齿轮 | 渗碳淬火 | 齿轮尺寸小、齿面空间小 | LS256超声波硬度计 |
| 薄壁套筒 | 表面强化 | 薄壁刚性低容易变形 | LS256超声波硬度计 |
| 大型机械部件 | 整体热处理 | 无法取样,不方便移动 | LS252D里氏硬度计 |
四、热处理金属零件现场检测常见问题
1、为什么同一个零件不同位置硬度不一样?
热处理过程中温度分布不均、冷却速度不同、表面加工状态不同等都有可能导致金属零件不同位置的硬度有差异,测量时关注整体平均值和最大最小差值。假如有部分位置硬度差异过大,建议在异常点附近增加测点。
2、热处理后零件表面有氧化层可以直接测吗?
检测金属零件整体硬度或表面氧化层硬度时可以直接测量,如果要测基体硬度建议轻微打磨检测区域再测量。因为氧化层的硬度可能和金属基体不同,而且若是氧化层表面不平整也会影响硬度计探头接触。
3、里氏硬度计和超声波硬度计测出来的结果为什么不一样?
这两种检测方法的测量原理、压痕、转换算法以及对工件状态的要求不同。例如测量一个渗碳热处理后的金属零件,超声波硬度计的测试力和压痕较小,测的可能是渗碳层的硬度;里氏硬度计冲击体撞击可能穿透渗碳层到达金属基体,测出来的就是渗碳层加金属零件基体的综合硬度值。