PET、PC、PMMA透明塑料的透光率和雾度应该如何进行质量控制
在工业生产中PET、PC、PMMA都是常见的透明塑料材料,有的透明塑料产品不仅要求尽可能高的透光率和清晰度,也有的产品在保证透光率的同时,还应具备适当的光线扩散效果。想要对透明塑料进行透光率和雾度的质量控制,通常需要依据国家标准 GB/T 2410-2008《透明塑料透光率和雾度的测定》或国际标准 ASTM D1003标准。再配合雾度仪等仪器,建立标准化的质量检测流程。
一、核心检测仪器
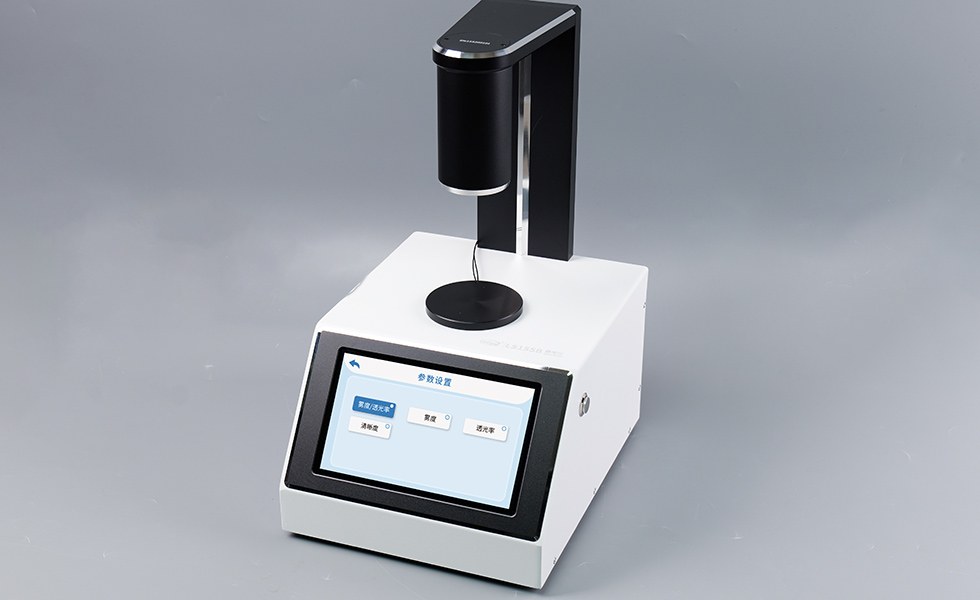
在透明塑料的质量检验中,建议选择能同时测量透光率和雾度的仪器——林上雾度仪LS155B。
林上的LS155B采用积分球结构(d/0几何结构),通过单向平行光照射在样品上,由积分球收集全透射以及散射的光通量,从而计算出总透光率、平行透射光、散射透射光以及雾度。主要用于测量透明、半透明及漫透射材料的透光率、雾度以及清晰度等,是工业生产中最常用的快速品控方法。广泛适用于透明塑料板材、薄膜、扩散板等材料的光学性能检测。
LS155B雾度仪还提供有 5 mm、14 mm、25 mm 三种测量口径,可根据试样尺寸和检测区域选择合适的口径。仪器具有 QC 检测功能,可设置判定阈值并快速判定结果是否合格,方便企业将日常检测进行规范化质量管理。
二、 仪器应用与质量控制方法
1. 根据产品应用制定检测标准:不同的材料、厚度以及应用的场景,对透光率、雾度的检测要求都不同。对于PET薄膜企业可以利用雾度仪来监测不同位置和批次的透光率、雾度变化;PC透明材料仪器可用于成品光学性能检验;而PMMA板材加工材料企业则可以通过多点检测,来辅助判断材料的光学性能是否一致。企业应根据产品规格、客户要求、适用的行业标准来建立判定的规则。
2. 规范产品状态和测量条件:在测试前,应清除产品表面灰尘、指纹等污染物,避免划痕。薄膜、板材等材料要平整放置,必须确保测试区域要具有代表性;对于带有明显纹理或者局部缺陷的材料,还需记录试样的方向和测量位置。同时,仪器按照操作要求完成校准工作,最后尽量固定测量的环境、样品放置方式以及检测的流程。保持测试条件一致,后面不同批次测量才具有较好的可比性。
3. 多点测量避免误判:透明塑料很容易存在表面缺陷、局部厚度差异等问题。只测量一个位置,非常容易对局部异常造成误判。对于薄膜、板材等产品会根据尺寸、结构以及质量设置多个测量点,分别进行透光率与雾度的记录,通过分析平均值、最大值以及测点之间的差异。对于较小尺寸或者检测区域受限的透明部件,首先选择雾度仪适合的测量口径,来确保测量位置和判定的规则相匹配。
4.原料到成品建立质量检测:有效的光学质量控制除了出厂抽检,生产过程监控企业可将检测流程分为三个阶段:
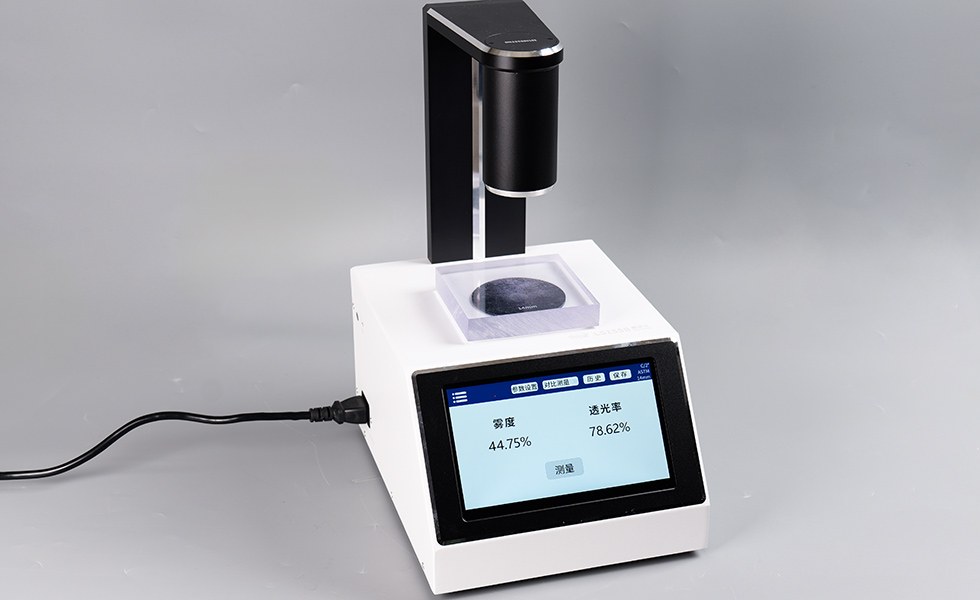
原材料进厂检验: 对不同批次的 PET、PC、PMMA 原料或半成品进行检测,建立透光率与雾度的初始数据,及时发现批次差异。
生产过程监控: 在拉伸、注塑、切割或关键环节设置检测节点。当数据出现持续偏移时,需要及时排查原料状态、加工参数或者设备的状况。
成品出厂检测: 雾度仪按照产品标准进行抽样或规定比例的检测,保留原始数据、批次信息和合格判定结果,为产品追溯提供优化的依据。
只有通过持续的测量数据积累,才能逐步识别正常的波动范围,对出现的异常进行预警,减少批量不合格或者返工。
PET、PC、PMMA等透明塑料,虽然都有良好的透光性能,但其加工的工艺、产品结构以及使用的要求都各不相同,光学质量检测的重点也有所区别。企业在生产过程中要根据材料的用途,合理制定透光率和雾度检测标准,规范样品准备和多点检测流程等,仪器可应用在原料验收、生产过程和成品出厂等一整条环节中。通过使用林上雾度仪LS155B,企业能更直观地控制透明塑料光学性能变化,为批次管理、异常排查和产品品质提升提供可靠的数据。