UV油墨固化质量怎么控制?光强、能量和印刷线速的关系
UV油墨固化质量怎么控制?光强、能量和印刷线速的关系
UV光照射后,油墨中的光引发剂会吸收特定波长的紫外光,产生自由基,从而引发树脂单体发生聚合反应,使液态油墨变成固态膜层。在实际印刷生产中有时候会遇到UV油墨表面发粘、附着力不足,或同一批产品不同位置固化效果不同的问题。一般情况下可以调整UV灯在照射位置的光强、整个固化过程的累计UV能量、以及照射时间来改善固化效果。
一、UV光强是什么?为什么影响油墨固化速度?
UV光强是单位面积接收到的紫外功率,表示UV光瞬间输出的能力,常用单位mW/cm²、W/cm²等。当UV灯距离太远,或者灯管老化功率下降时,虽然照射的时间没有改变,但是在固化过程中进入油墨的总紫外能量减少(能量=功率*时间),就可能会出现油墨硬度不足、附着力下降、表面干燥但内部未完全固化的情况。
那么只要保证总紫外能量相等,固化效果就一样吗?也不一定,高光强和低光强的固化效果可能会有差异。高光强能够快速产生大量活性自由基,部分自由基和油墨表面氧分子反应生成过氧自由基,剩余的自由基可以顺利引发聚合,完成固化。低光强自由基产生的速度比较慢,大量活性自由基和氧分子反应,氧阻聚明显,降低了表层聚合反应速率。因此即使100mW/cm²固化10秒,和20mW/cm²固化50秒的能量都是1000mJ/cm²,固化效果也可能不同。
二、UV能量是什么?为什么生产关注累计能量?
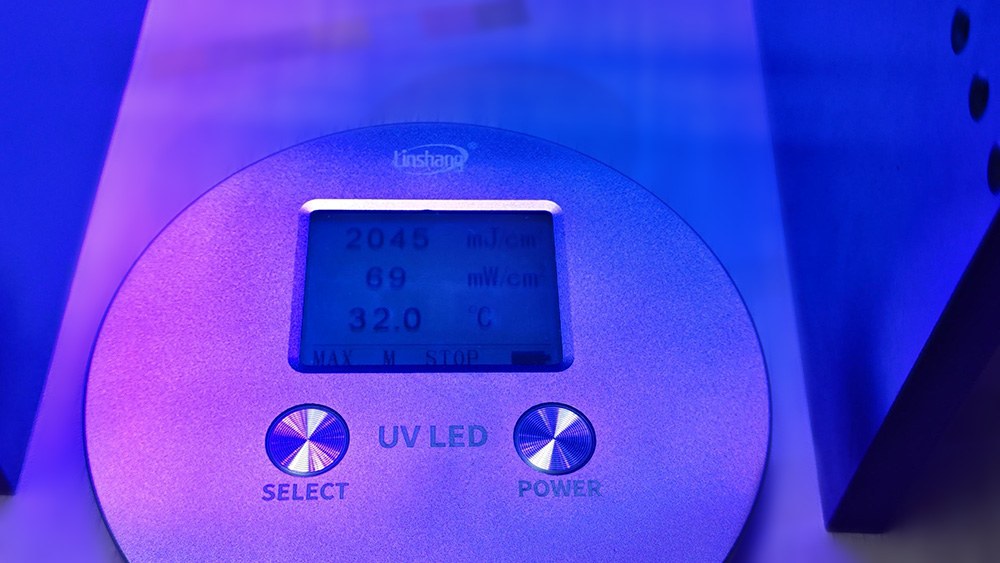
UV能量是整个固化过程接收的总紫外剂量,通常用mJ/cm²或J/cm²等表示。UV固化能量影响油墨的固化深度和最终交联程度,油墨厂家通常会给出推荐的最低固化能量、照射光强和最大允许线速等。例如Nazdar 1500 UV丝网油墨给出使用中压汞灯固化时推荐固化条件为:累计UV能量175~250mJ/cm²,峰值光强不少于600mW/cm²。厂家说明了欠固化可能导致附着力和耐磨性下降,如果能量mJ/cm²不足可以降低传送带速度来增加照射时间补足;光强mW/cm²不足需要提高UV设备的功率,单纯增加照射时间不能补偿光强不足的问题。这也说明了只控制UV能量不能保证固化效果一定能达到要求,除了最低光强,生产线上通常还需要控制UV灯光谱和油墨厚度。如果光谱不匹配,没有覆盖油墨光引发剂吸收范围,例如油墨需要365nm,而UV灯主要集中在395nm,就可能出现仪器检测到UV能量但有效固化能量不足,出现油墨固化效果不佳的情况。油墨厚度也会影响固化效果,同样1000mJ/cm²薄油墨完全固化,厚油墨内部可能仍然没有固化。
三、印刷线速如何影响UV油墨固化?
在UV印刷设备中线速越快,产品通过UV灯的时间越短,接收到的UV能量就越少。例如,UV灯有效照射区域是50cm,印刷线速每分钟10m,照射时间大概有3秒;将印刷线速提高到每分钟20m,照射时间就只有1.5秒,最终累计UV能量大约减少50%。如果想要提高生产速度,就需要提高UV光强,可以增加UV灯的功率、降低UV灯和材料的距离或增加UV灯的数量。
四、UV光强、能量和线速之间的关系
UV能量=光强*照射时间,而照射时间受到印刷线速的影响。
UV能量和油墨固化程度正相关,能量越高固化程度越高,可以通过增加光强或照射时间提高能量。但是超过固化所需工艺要求后继续增加能量提高效果就不明显了,还可能会引起材料老化。
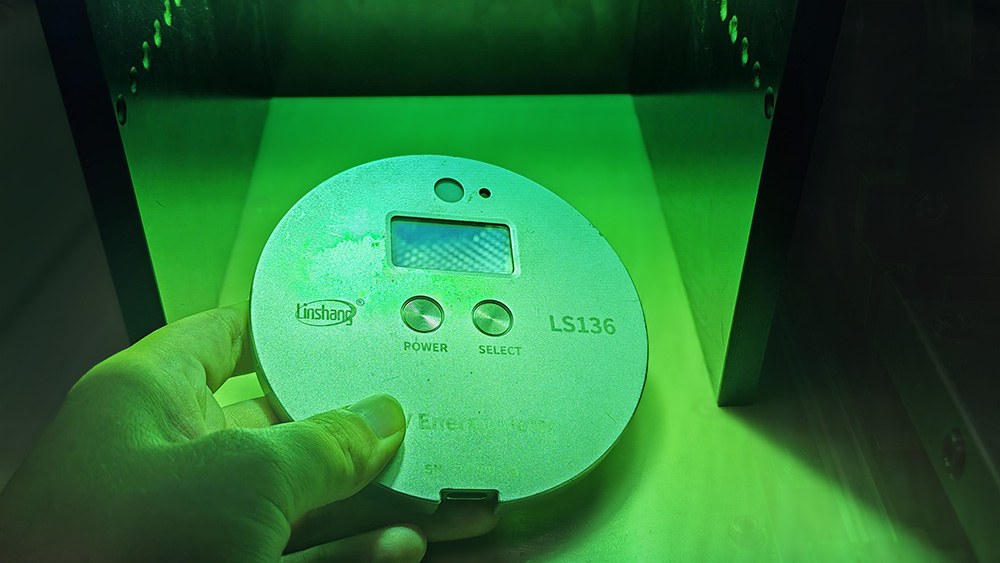
UV光强增加能够提高单位时间紫外输出,固化速度更快,可以在满足最低照射时间的前提下适当降低印刷限速。
加快印刷线速,照射时间就会减少,需要提高UV光强来补足,例如加大UV灯功率或增加UV灯数量等。但并不是UV光强足够高就可以随意加快印刷线速,光照速度太快光引发剂可能来不及反应,因此油墨印刷通常也有印刷限速要求。Nazdar 2800 UVLED油墨推荐使用395nm UV LED设备,峰值光强不小于4W/cm²,线速要求每分钟15~30m之间。
五、实际生产中如何检测UV油墨固化状态?
实际生产中通常使用同时带有辐照度/光强和能量检测功能的UV能量计检测印刷UV光强和累计UV能量,例如林上LS120检测高压汞灯,LS128检测UV LED灯。
建议固定检测位置,定期将仪器放在固定位置光源衰减情况,或比较不同线速的能量变化等。建议记录下UV灯型号及光谱范围、检测UV光强、UV能量、印刷速度、油墨型号等。
林上UV检测方案:
| 检测光源 | 检测波长 | 推荐仪器 |
| 高压汞灯固化检测 | 峰值波长365nm附近UVA | LS136/LS120 |
| UV LED固化检测 | 窄波365nm/375nm/385nm/395nm | LS137/LS128 |