铝型材氧化膜厚度检测解决方案
铝型材经过阳极氧化处理后表面会形成一层氧化膜,让铝型材更耐腐蚀、更耐磨,像建筑门窗、幕墙型材、工业铝型材和电子产品铝合金外壳等,很多都会经过阳极氧化处理。如果铝型材氧化膜厚度不足可能影响产品耐腐蚀性能和使用寿命,氧化膜太厚又会增加阳极氧化的加工成本,有时候还可能影响产品间的尺寸配合和膜层性能。那么铝型材氧化膜厚度到底要怎么检测?数据多少合适呢?
一、铝型材氧化膜厚度需要达到多少?有哪些检测标准?
建筑用阳极氧化铝型材氧化膜厚度可以参考GB/T 5237.2-2017《铝合金建筑型材 第2部分:阳极氧化型材》膜厚等级要求,它将阳极氧化膜厚分为四个等级:AA10、AA15、AA20、AA25。在订货单或者合同中需要注明膜厚等级,未注明时按AA10供货,即平均膜厚≥10μm,局部膜厚≥8μm。其他工业铝合金工件应结合产品执行标准和合同要求确定膜厚指标。
| 膜厚级别 | 平均膜厚 | 局部膜厚 |
| AA10 | ≥10μm | ≥8μm |
| AA15 | ≥15μm | ≥12μm |
| AA20 | ≥20μm | ≥16μm |
| AA25 | ≥25μm | ≥20μm |
局部膜厚指在考察面积内作若干次单一测量所得厚度的平均值;平均膜厚指在工件有效表面均匀测量规定次数局部厚度的平均值。
根据GB/T 8014.1-2005《铝及铝合金阳极氧化 氧化膜厚度的测量方法 第1部分:测量原则》,阳极氧化膜厚度测量方法有质量损失法、分光束显微镜法、横断面厚度显微测量法和涡流测厚法。横断面厚度显微测量法可以用于氧化膜厚度测量仲裁,在工厂实际现场测量场景中大多数使用涡流测厚法。
二、涡流测厚法为什么可以无损测量?
1、涡流测厚法的工作原理
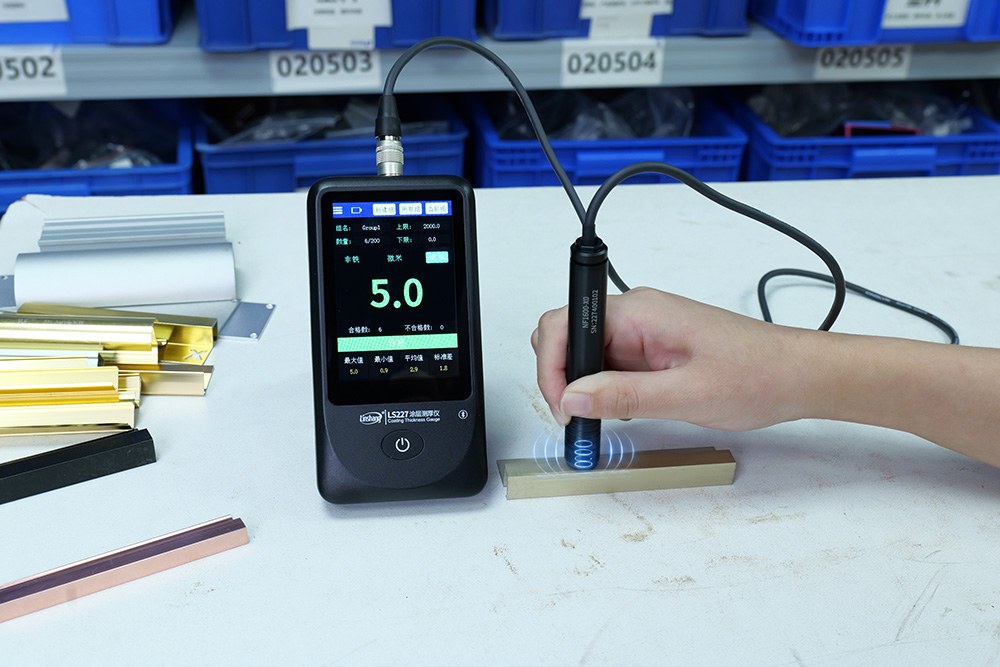
铝属于非铁磁性金属,无法被磁铁吸引,但是可以导电;阳极氧化膜通常是非导电的覆盖层。涡流测厚仪器探头内有一个线圈,测量时仪器会向探头线圈通电,产生高频交变磁场。这个磁场可以穿透非导电的阳极氧化膜,在导电铝基体中形成电涡流,氧化膜越厚,探头到导电铝基的距离越远,涡流强度就越弱。涡流测厚法通过探头和导电基体之间的电磁耦合关系变化来计算膜厚,不需要破坏氧化膜和铝基体,属于无损检测方法。
2、涡流法和金相截面法有什么区别?
电涡流测厚方法无需切割工件,适合工厂巡检以及来料质检等现场检测场景。金相截面法(横断面厚度显微测量法)属于破坏性测厚方法,需要在铝型材阳极氧化工件上切割取样,使切割面和膜层/基体界面垂直,经过镶嵌、研磨、抛光,必要时轻微腐蚀或采用特定照明增强氧化膜与铝基体的界面对比,制成横断面金相试样。在金相显微镜下观察试样,并用测微标尺或图像分析软件测量氧化膜厚度。金相截面法测量结果精度高,还可以观察膜层内部缺陷等,常常用作仲裁和验证方法。但是制样要求严格、耗时,不适合现场大批量快速检测。
三、铝型材氧化膜厚度检测有哪些难点?
1、阳极氧化工艺条件和型材结构会影响不同区域膜层形成情况,同一根型材平面、边缘、凹槽等不同位置膜厚很可能是不同的,测量时不能只挑好测的位置测,建议分区域检测不同部位,多测几个点看局部膜厚和平均膜厚。
2、工业铝型材一般有T形槽、U形槽、空腔和复杂截面,普通探头可能无法伸入狭窄区域检测。
3、铝合金连接件等小型加工件可测量的面积较小,需要根据具体工件的尺寸、曲率以及基体厚度选择合适的探头。
4、曲面工件不好测,探头垂直接触测量表面特别考验操作手法,如果每次按压角度有细微差别,就可能会出现同一个位置重复测量数据不一致的情况。
四、林上LS227如何检测铝型材氧化膜厚度?
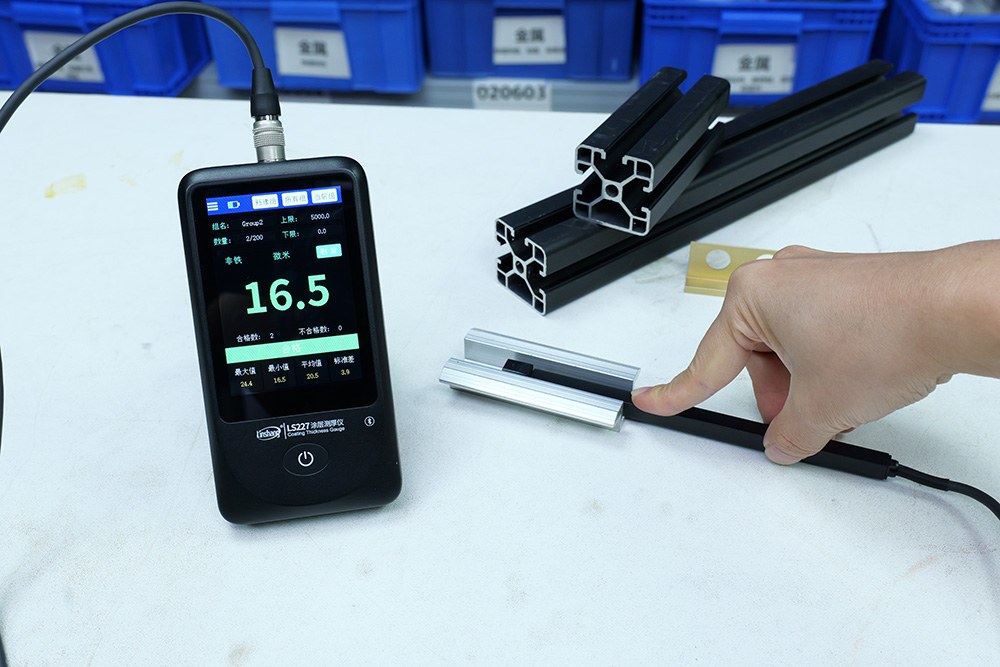
LS227多探头涂层测厚仪采用分体式设计,有多款探头可选,平面、小工件、狭缝、内壁等不同型材结构可以搭配不同探头检测。
| 探头型号 | 适用检测位置 |
| NF1600-X0 | 非铁基超小直探头,适合铝型材小面积、小工件阳极氧化膜 |
| FNF2000-X0 | 铁铝两用直探头,测量铝型材平面、常规表面 |
| FNF2000-X1 | 铁铝两用90°直角探头,可测型材孔洞、狭窄缝隙 |
| NF2000-X2 | 非铁基90°长杆探头,铝型材深槽、可深入管内壁检测 |
以LS227涂层测厚仪测量铝型材氧化膜厚度为例:
确定被测铝型材的基材、阳极氧化工艺、产品执行标准及膜厚要求,试样为膜厚等级AA15级的建筑铝型材样件。
根据型材平面、小面积、内壁等不同位置选择探头,被测区域为狭窄凹槽,可以选择NF2000-X2探头。
清洁测量表面的灰尘、污渍,并使用未进行阳极氧化的工件基材和标准片校准仪器,确实没有未覆膜基材的情况下也可以用仪器赠送的铝基体校准。
在被测工件上划分测量区域A1、A2、A3、A4、A5,在每个区域均匀测量五次,计算各区域局部膜厚,以及整体平均膜厚。
| 测量次数 | A1区域 | A2区域 | A3区域 | A4区域 | A5区域 |
| 第1次 | 16.3μm | 15.2μm | 14.7μm | 17.1μm | 15.6μm |
| 第2次 | 16.0μm | 15.6μm | 14.9μm | 16.6μm | 15.8μm |
| 第3次 | 16.6μm | 15.3μm | 15.0μm | 16.9μm | 15.3μm |
| 第4次 | 16.1μm | 15.1μm | 14.6μm | 17.3μm | 15.5μm |
| 第5次 | 16.5μm | 15.7μm | 15.2μm | 16.8μm | 15.1μm |
| 局部膜厚 | 16.30μm | 15.38μm | 14.88μm | 16.94μm | 15.46μm |
| 平均膜厚 | 15.79μm | 15.79μm | 15.79μm | 15.79μm | 15.79μm |
这个工件试样不同区域存在一定的厚度差异,最小局部膜厚14.88μm≥12μm,平均膜厚15.79μm≥15μm,满足AA15级铝型材膜厚的要求。
LS227也可以分组自动统计测量数据的最大值、最小值和平均值,并根据设置的膜厚上下限进行合格判定,省去人工计算的工作量。
如果需要测量曲面或小工件材料,可以使用LS227搭配NF1600-X0探头,再选配手压机架。使用平口台钳固定测量工件,并将探头固定在手压机架上,通过机架与探头连接部位的自重垂直按压在工件表面,减少人工测量的操作误差,让每次测量都尽量保持同一角度、同一力度。